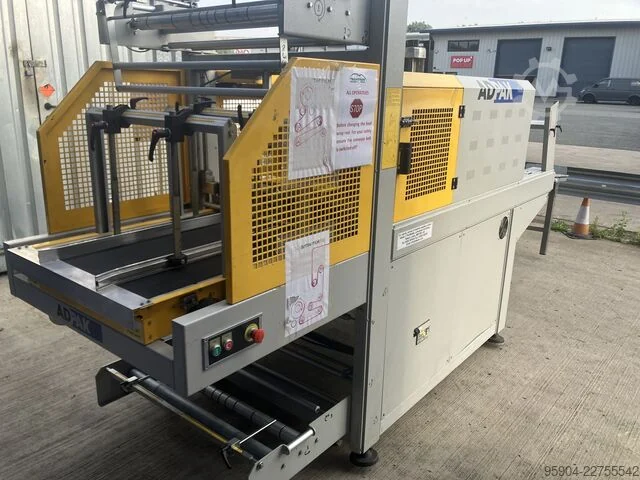
Paketleme makinelerinde “PLC arızası” olarak görülen üretim duruşları çoğu zaman sensör, emniyet girişi, servo, inverter, sıcaklık kontrolü veya HMI haberleşmesi gibi saha ekipmanlarından kaynaklanabilir. PLC programı ve elektrik sinyalleri birlikte izlenerek gerçek arıza noktası belirlenmelidir.
Paketleme Makinesi PLC Arızası: servis kapsamı
- PLC RUN/ERROR ve diagnostik kontrolü
- Sensör, fotosel ve encoder girişlerinin izlenmesi
- Servo/inverter alarm ve ready sinyallerinin kontrolü
- HMI-PLC haberleşme kontrolü
- Rezistans, termokupl ve sıcaklık kontrol sinyalleri
- Pnömatik valf ve çıkış sinyallerinin kontrolü
- Program backup, reçete ve parametre korunarak arıza analizi
Arızanın olası nedenleri
Film algılama fotoseli, ürün sensörü, encoder, servo ready, safety kapısı veya sıcaklık izinlerinden biri gelmediğinde makine PLC hatası gibi algılanabilir. PLC CPU’nun gerçek hata durumuyla proses interlock problemi birbirinden ayrılmalıdır.
Arızayı nasıl ele alıyoruz?
Makinenin marka-modeli, HMI alarmı ve durduğu işlem alınır. PLC online izleme ile ilgili giriş-çıkış ve interlocklar takip edilir; elektrik ve pnömatik saha ekipmanı doğrulanır. Program değişikliği yapılacaksa önce mevcut proje/backup güvence altına alınır.
Bursa sanayi bölgelerinde teknik servis
DOSAB, NOSAB, Bursa OSB, HOSAB, Kayapa, Kestel, İnegöl, TEKNOSAB ve Bursa çevresindeki üretim tesislerinde; arızanın kapsamı, ekip uygunluğu ve üretim önceliğine göre saha servis planlaması yapılır. Servis öncesinde alarm kodu, makine marka-modeli ve mümkünse pano/HMI fotoğrafı paylaşılması ön değerlendirmeyi hızlandırır.
Servis sonrası
Arıza giderildikten sonra tekrar riski bulunan komponentler, yedekleme ihtiyacı ve bakım gereksinimleri değerlendirilir. PLC/CNC/robot veya HMI üzerinde veri değişikliği yapıldıysa mümkün olan durumlarda güncel backup alınması önerilir.